Análise de tecnologias de processamento a frio e a quente para cobre: seleção e aplicação de técnicas de trabalho a frio, trabalho a quente e conformação de precisão
Sep 27, 2026
O cobre puro é um material metálico amplamente utilizado na indústria devido à sua alta condutividade elétrica e térmica, bem como à sua excelente ductilidade, plasticidade e resistência à corrosão. Ele encontra ampla aplicação em áreas como equipamentos elétricos, componentes eletrônicos, sistemas de dissipação de calor, peças mecânicas e novos equipamentos de energia. Dada a sua alta plasticidade e baixa tendência ao endurecimento por trabalho, o cobre puro oferece opções versáteis de processamento; processos de trabalho a frio ou a quente podem ser selecionados com base em fatores como dimensões do produto, formato, requisitos de precisão, propriedades mecânicas e volume de produção.
Na fabricação real, o processamento do cobre puro raramente depende de um único método; em vez disso, envolve uma combinação de etapas-como quebra (desbaste), conformação, acabamento e tratamento térmico-adequados à estrutura do produto. Por exemplo, grandes componentes de cobre podem sofrer deformação significativa primeiro por laminação a quente ou extrusão a quente, seguida de laminação a frio, trefilação a frio ou estampagem de precisão para atingir as dimensões finais, equilibrando assim a utilização do material, a eficiência da produção e a precisão dimensional.
Processos de trabalho a frio para cobre puro e suas características
O trabalho a frio é normalmente realizado à temperatura ambiente ou abaixo da temperatura de recristalização do material. Quando o cobre puro sofre deformação plástica-como laminação, trefilação, estampagem ou extrusão-ele sofre um grau de endurecimento por trabalho, o que aumenta sua resistência e dureza, garantindo precisão dimensional e qualidade de superfície superiores. Conseqüentemente, o trabalho a frio é particularmente adequado-para componentes-de paredes finas, peças de precisão e conectores elétricos que exigem alta consistência dimensional.
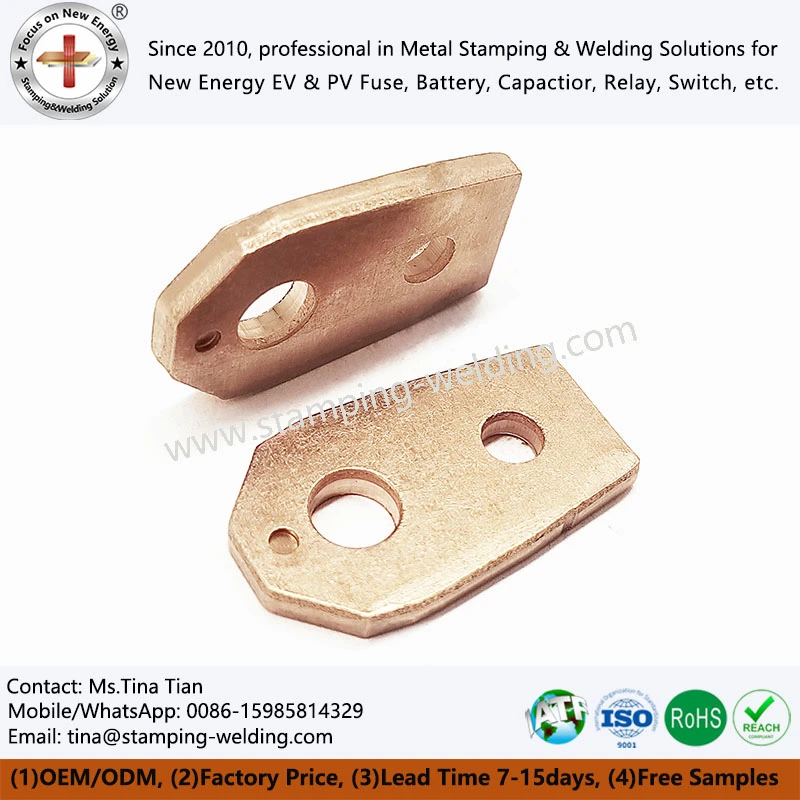
A estampagem a frio é um método de conformação comum para folhas e tiras de cobre puro. Durante o processo, o material sofre deformação plástica localizada ou global sob a ação de uma prensa e matriz, possibilitando operações como estampagem, puncionamento, dobra, estampagem profunda e flangeamento. Para conectores elétricos-produzidos em massa, matrizes de precisão permitem a formação contínua, garantindo dimensões de perfil consistentes e precisão de posição-do furo. Os processos de estampagem que utilizam chapa de cobre como matéria-prima são caracterizados pela alta utilização de material, ciclos de produção rápidos e adequação para fabricação automatizada.
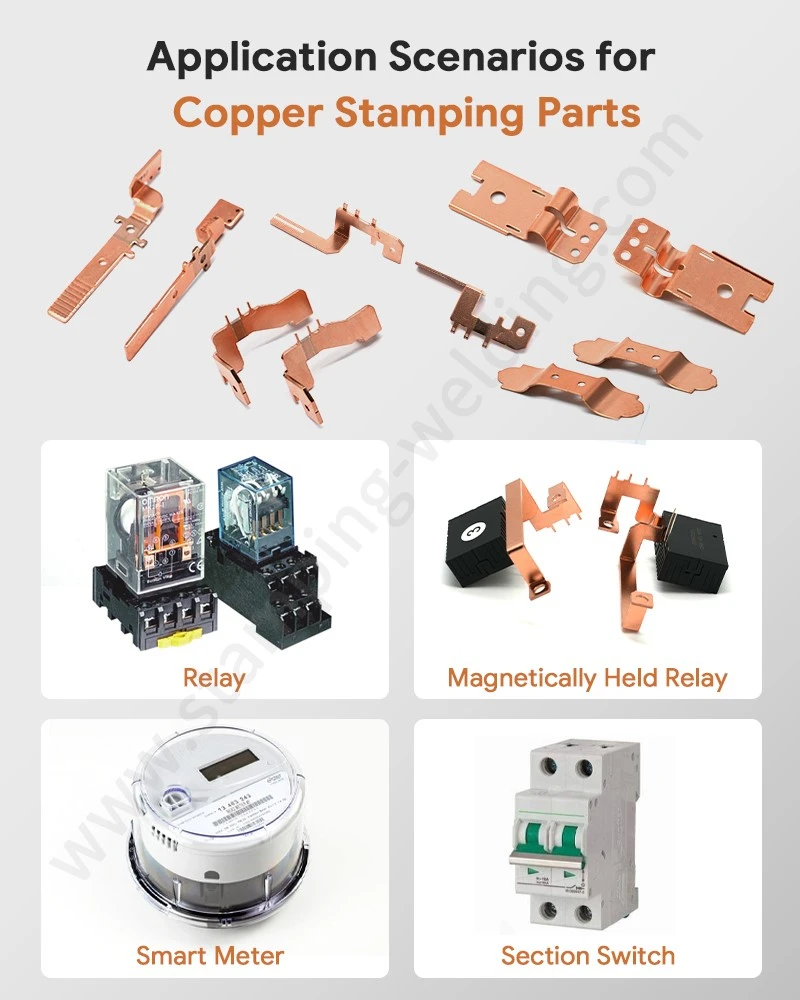
No setor de fabricação elétrica, a estampagem de cobre é frequentemente empregada para produzir terminais, tiras condutoras, estruturas de contato elásticas e conectores. Dependendo da estrutura do produto, a conformação localizada pode ser obtida por meio de estampagem, enquanto a formação de rebarbas e a qualidade da borda são controladas ajustando a folga da matriz, os parâmetros de estampagem e o estado de têmpera do material.
Para peças de chapa metálica que exigem alta precisão dimensional, a estampagem de chapas de cobre exige uma consideração cuidadosa da espessura do material, dureza, alongamento e estrutura da matriz. Embora o cobre puro possua boa plasticidade, é relativamente macio; portanto, a folga de corte e o desgaste da matriz devem ser cuidadosamente controlados durante a estampagem para evitar capotamento significativo da borda, rebarbas ou deformação.
A trefilação a frio é usada principalmente para processar hastes, tubos e fios. O princípio básico envolve puxar uma peça bruta de cobre puro através de uma abertura de matriz com dimensões e ângulos específicos, reduzindo assim sua área de seção-transversal e aumentando seu comprimento. Este processo melhora a consistência dimensional e induz o endurecimento por trabalho, tornando-o adequado para tubos de cobre de precisão, fios, hastes e certas peças brutas de usinagem.
A laminação a frio é empregada principalmente na fabricação de chapas e tiras. Ao aplicar pressão continuamente através de rolos, a espessura do material de cobre puro pode ser gradualmente reduzida, melhorando ao mesmo tempo o nivelamento e a qualidade da superfície. Para tiras ou folhas de cobre mais finas, a laminação a frio oferece controle dimensional superior, atendendo aos requisitos de espessura para produtos em eletrônica, engenharia elétrica e gerenciamento térmico.
A extrusão a frio envolve forçar uma peça bruta de cobre puro através de uma cavidade da matriz ou abri-la sob alta pressão em temperatura ambiente para formar a seção-transversal desejada. Comparada à usinagem, a extrusão a frio minimiza o desperdício de material e preserva o fluxo contínuo de grãos metálicos, tornando-a ideal para a produção de componentes como buchas, conectores, peças com seções transversais complexas-e peças de precisão.
O cabeçote a frio é usado principalmente para formar as extremidades das hastes; um punção e uma matriz induzem deformação plástica localizada para criar um formato de cabeça específico. Para itens como rebites de cobre, extremidades de terminais e determinados fixadores, o cabeçote a frio permite uma conformação contínua e de alta-eficiência, ao mesmo tempo que reduz a necessidade de usinagem subsequente.
Processos de trabalho a quente para cobre puro e suas aplicações
O trabalho a quente oferece vantagens distintas na produção de componentes de cobre puro de grande tamanho, paredes espessas ou que exigem deformação significativa. Normalmente realizado acima da temperatura de recristalização do material, o trabalho a quente permite a recuperação e recristalização durante a deformação, mitigando assim as limitações que o endurecimento por trabalho impõe à conformação contínua.
A laminação a quente é um método chave de trabalho a quente para cobre puro. Depois de aquecidos, os lingotes ou tarugos de cobre puro sofrem deformação contínua por meio de rolos para produzir placas, tiras e produtos de cobre com vários-perfis de seção transversal. Comparada à laminação a frio, a laminação a quente acomoda maior deformação em uma única passagem; conseqüentemente, é frequentemente empregado para a produção de chapas grossas ou como processo de decomposição antes do subsequente trabalho a frio.
Certas placas de cobre destinadas a aplicações elétricas requerem laminação a frio, nivelamento, cisalhamento ou acabamento adicional após laminação a quente para obter espessura e qualidade de superfície mais consistentes. A combinação de trabalho a quente e a frio ajuda a evitar problemas-de endurecimento por trabalho que, de outra forma, surgiriam da deformação cumulativa excessiva apenas durante o trabalho a frio.
O forjamento a quente envolve a deformação plástica de tarugos de cobre puro aquecidos usando um martelo ou prensa de forjamento. Dependendo da configuração do produto, pode ser empregado forjamento em matriz aberta-ou forjamento em matriz-fechada. O forjamento em matriz-aberta é adequado para eixos grandes, flanges e peças brutas semelhantes, enquanto o forjamento em matriz-fechada é mais adequado para peças com formato e requisitos dimensionais específicos.
O forjamento a quente melhora a microestrutura interna do material por meio da deformação plástica e ajuda a mitigar problemas como porosidade e falta de homogeneidade microestrutural frequentemente encontrados em tarugos fundidos. Para grandes componentes de cobre puro, fatores como temperatura de forjamento, grau de deformação e método de resfriamento influenciam significativamente as propriedades finais.
A extrusão a quente é usada principalmente para produzir tubos, barras e perfis. Tarugos de cobre puro aquecidos são forçados através de uma matriz sob pressão para formar uma seção transversal-contínua. Para tubos de grande-diâmetro ou perfis complexos, a extrusão a quente permite alterações significativas na seção-transversal com menos etapas de processamento, resultando em alta eficiência de produção.
Aplicação Combinada de Fundição e Trabalho a Quente
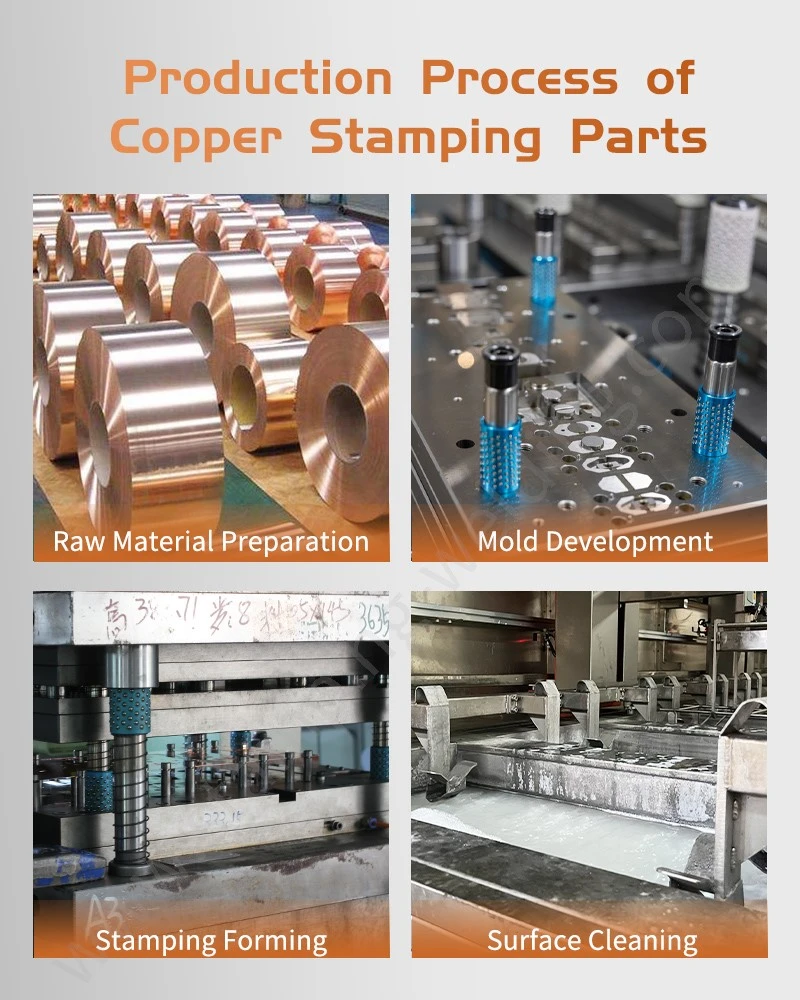
Para produtos de cobre puro grandes ou complexos, depender apenas de usinagem ou trabalho a frio pode resultar em baixa utilização de material; portanto, os processos de produção geralmente combinam fundição com trabalho a quente.
O lingotamento contínuo permite a produção direta de tarugos de cobre contínuos que podem ser alimentados diretamente em operações subsequentes de laminação ou trefilação, eliminando assim as etapas intermediárias associadas à tradicional fundição de lingotes, reaquecimento e laminação de ruptura.
Essa rota de processo melhora a continuidade da produção e a utilização de materiais para produtos como tiras contínuas de cobre, barras e certos tipos de tubos.
Os tarugos fundidos podem passar por processamento adicional-como laminação a quente, forjamento a quente ou extrusão a quente-para refinar sua microestrutura e dimensões antes do acabamento final por trabalho a frio. Este método de processamento combinado é altamente adaptável para produtos de cobre que exigem um equilíbrio entre eficiência de produção e precisão dimensional.
Processos de estampagem de cobre puro e formação de precisão
Nas indústrias elétrica e eletrônica, as folhas de cobre puro geralmente exigem processamento adicional em peças com furos, curvas, degraus, saliências ou estruturas de contato localizadas. Nesses casos, o processo de estampagem vai além da simples separação de materiais para abranger a complexa conformação plástica tridimensional.
A estampagem de cobre personalizada requer considerações de projeto que abrangem a condição do material, a estrutura do produto, a longevidade da matriz e o volume de produção. Para peças de cobre de precisão produzidas em séries contínuas, processos como alimentação, puncionamento, conformação e corte devem ser planejados estrategicamente para que múltiplas operações sejam executadas sequencialmente dentro de um único sistema de matriz.
A estampagem de chapas de cobre é adequada para a produção em massa de chapas e tiras de cobre. Ao trabalhar com materiais finos, atenção especial deve ser dada à estabilidade de alimentação, empenamento do material e deformação durante o corte; para folhas de cobre puro mais espessas, a força de estampagem e a folga da matriz devem ser ajustadas com base na dureza do material e na estrutura do produto.
No setor elétrico, as peças estampadas de cobre muitas vezes devem atender simultaneamente aos requisitos de condutividade elétrica, precisão dimensional e estabilidade de montagem. Consequentemente, o projeto do produto não pode se concentrar apenas nas dimensões externas, mas também deve levar em conta o nivelamento da área de contato, o posicionamento do furo de conexão, os ângulos de curvatura e a condição da superfície.
Para estruturas de conexão que exigem alta condutividade elétrica, as peças estampadas de cobre podem passar por outras operações-como dobra, rebitagem, soldagem ou tratamento de superfície-para formar conjuntos completos de conexão elétrica.
Controle de endurecimento e recozimento durante trabalho a frio
Embora o cobre puro possua excelente plasticidade, o trabalho a frio contínuo aumenta a densidade de deslocamento interno, aumentando gradualmente a dureza e a resistência enquanto reduz a plasticidade. Uma vez que a deformação cumulativa atinge um certo limite, o processamento adicional de deformação pesada pode levar a problemas como rachaduras, danos nas bordas ou comprometimento da estabilidade dimensional.
Portanto, durante a trefilação contínua a frio, a laminação a frio ou a estampagem de vários-estágios, as etapas intermediárias de recozimento podem ser programadas com base na condição do material e na extensão da deformação cumulativa. O recozimento reduz o endurecimento por meio de recuperação e recristalização, restaurando um grau de plasticidade ao material e garantindo uma condição estável para processamento subsequente. Para tiras de cobre de precisão, placas e peças estampadas complexas, os parâmetros de recozimento devem estar alinhados com as propriedades mecânicas finais exigidas.
O recozimento excessivo pode tornar o material muito macio, enquanto o recozimento insuficiente pode restringir as operações de conformação subsequentes. Portanto, a produção real requer validação de processo que leva em conta a qualidade do material, espessura, grau de deformação e têmpera final.
Controle de qualidade de superfície em processamento de cobre puro
O cobre puro é altamente sensível às condições da superfície e é facilmente afetado durante o processamento por fatores como condição da matriz, lubrificação, oxidação e métodos de manuseio. Durante o trabalho a frio, em particular, a rugosidade e a lubrificação da superfície da matriz afetam diretamente a qualidade da superfície do cobre.
O trabalho a frio normalmente requer métodos de lubrificação adaptados ao cobre para minimizar o atrito entre o material e a matriz, reduzindo assim problemas como arranhões, aderência da matriz e deformação localizada. Nas operações de estampagem, o estado de desgaste dos punções, matrizes e componentes de guia deve ser monitorado regularmente para evitar o aumento da formação de rebarbas causado por alterações na folga da matriz.
Durante o trabalho a quente, controlar a oxidação é fundamental. O cobre puro forma prontamente uma camada de óxido em altas temperaturas; portanto, a temperatura de aquecimento, a duração e a atmosfera do forno devem ser cuidadosamente gerenciadas. Para produtos que exigem alta qualidade de superfície e condutividade elétrica, minimizar a oxidação excessiva-e a perda dimensional associada à limpeza subsequente da superfície-é de importância prática.
Lógica de Seleção para Métodos de Processamento
Não há superioridade absoluta do trabalho a frio sobre o trabalho a quente (ou vice-versa) para o cobre puro; a escolha depende principalmente das dimensões do produto, da têmpera do material, do grau de deformação, dos requisitos de precisão e do volume de produção.
Para chapas finas, tiras, tubos de precisão e conectores pequenos, o trabalho a frio geralmente oferece controle dimensional e qualidade de superfície superiores, ao mesmo tempo que proporciona um aumento de resistência por meio do endurecimento por trabalho. Por outro lado, para placas grandes, tubos-de paredes espessas, perfis-de seções grandes e produtos que exigem deformação significativa, o trabalho a quente reduz a resistência à deformação e aumenta a eficiência do processamento.
Na prática, o trabalho a quente e a frio são frequentemente combinados. Por exemplo, a quebra inicial-envolvendo deformação significativa-pode ser obtida por meio de laminação a quente, extrusão a quente ou forjamento a quente, seguida de laminação a frio, trefilação a frio, estampagem ou operações de acabamento para atingir as dimensões finais. Para conectores elétricos, etapas adicionais de pós{4}}formação, como corte, rebarbação, limpeza, tratamento de superfície e inspeção dimensional também podem ser incluídas.
Características de aplicação de conectores de estampagem de cobre
Com o avanço dos equipamentos elétricos, dos novos veículos de energia, dos sistemas de armazenamento de energia e dos equipamentos de automação industrial, os produtos de cobre processado estão cada vez mais evoluindo de peças simples de-material único para conjuntos de conexões elétricas de precisão.
Através de processos como estampagem, dobra, rebitagem ou soldagem, os materiais de cobre podem ser transformados em componentes que fornecem caminhos condutores específicos e funções de conexão mecânica.
Peças estampadas de cobre são comumente encontradas em estruturas de conexão elétrica; seu projeto requer consideração simultânea da espessura do material, capacidade-de corrente, resistência mecânica e métodos de montagem. Para produtos que exigem curvaturas múltiplas, o projeto do molde também deve levar em conta o retorno elástico do material e o acúmulo de erros dimensionais durante os processos de conformação contínua.
No caso de produtos de tiras de cobre, o processamento em alta-velocidade pode ser alcançado usando matrizes progressivas, permitindo a criação de recursos como furos perfurados, recortes, dobras e seções formadas localizadas. Para peças elétricas-produzidas em massa, esse método reduz o trabalho manual e melhora a consistência dimensional.
Alguns conectores elétricos complexos são fabricados combinando a estampagem com processos subsequentes-como soldagem, rebitagem ou tratamento de superfície-para transformar a peça estampada em um conjunto totalmente funcional, pronto para instalação.
Seleção de materiais e correspondência de processos no processamento de cobre
Diferentes graus de cobre variam em composição química, teor de oxigênio, propriedades mecânicas e trabalhabilidade; portanto, os parâmetros de processamento não podem ser padronizados de forma geral. Durante a aquisição de materiais, é essencial verificar o grau, a têmpera (estado de dureza), a espessura ou o diâmetro e os padrões relevantes do material, ao mesmo tempo em que seleciona o estado de processamento apropriado com base no uso-final pretendido.
Para produtos que exigem deformação plástica complexa, as características de alongamento e{0}endurecimento do material são considerações importantes; para conectores elétricos, tanto a condutividade elétrica quanto a térmica são críticas. Se o produto exigir soldagem, galvanização ou tratamento térmico subsequente, a seleção do material também deve levar em conta o impacto desses processos no desempenho final.
Para peças de cobre personalizadas-produzidas em massa, o planejamento do processo-seja para componentes estampados personalizados-de OEM-requer uma abordagem holística que considere desenhos de produtos, especificações de materiais, estrutura de molde, tempos de ciclo de produção e protocolos de inspeção, em vez de determinar o método de fabricação com base apenas nas dimensões 2D de uma peça individual.
Processamento Composto de Estruturas de Conexão de Cobre de Precisão
Na produção industrial real, as peças de cobre geralmente exigem a execução simultânea de múltiplas etapas de processamento, como estampagem, dobra e união. Para esta categoria de produtos, os componentes de estampagem e dobra de cobre podem alcançar geometrias espaciais complexas por meio de conformação progressiva ou processamento de múltiplas-estações.
Para produtos que requerem integração com outras peças condutoras, o processo de estampagem e conexão do cobre deve levar em conta a estabilidade dimensional na zona de conexão, a pressão de contato e os requisitos para soldagem ou rebitagem subsequente. Especificamente em componentes de conexão elétrica, a deformação localizada pode impactar diretamente na qualidade do contato final; portanto, a compensação estrutural e a validação do processo são essenciais durante a fase de projeto da matriz.
Alguns produtos exigem a formação de estruturas de conexão com interseção ou formato irregular,-como estampagens de cobre-em forma de cruz-, onde os desafios de fabricação geralmente se concentram na flexão espacial, na formação localizada e na manutenção da consistência dimensional em vários eixos.
Requisitos de fabricação para contatos elétricos de cobre puro
Em interruptores, relés, contatores e outros equipamentos elétricos, as peças estampadas em cobre puro atendem a funções como condução, interconexão e suporte estrutural. Para estruturas de contato elásticas, o material deve possuir elasticidade mecânica e estabilidade dimensional adequadas, mantendo excelente condutividade elétrica.
Por exemplo, ao fabricarcontatos de mola estampados em cobre para interruptores elétricos, os pontos críticos de controle incluem o raio de curvatura, o ângulo de formação e o retorno-da zona elástica, além da prevenção de rachaduras ou rebarbas significativas nas bordas durante o processo de estampagem.
Para estruturas de conexão fabricadas a partir de barras de cobre ou de cobre mais espesso, a produção de componentes de barras de cobre dobradas e estampadas personalizadas normalmente envolve uma combinação de estampagem, cunhagem localizada e processos de dobra. As dimensões finais do produto são influenciadas não apenas pela precisão da matriz, mas também pela condição do material e pela sequência de processamento.
Certos produtos de conexão elétrica requerem estruturas compostas que incorporam materiais como contatos de prata; nesses casos, podem ser empregados processos que envolvam estampagem de cobre combinada com integração de contato de prata.
Contate-nos